

Чи можна зварювати C71500?
такМідно-нікелева труба C71500має відмінну зварюваність.Насправді C71500 (70/30) має кращу зварюваність, ніж C70600 (90/10), завдяки більшому вмісту нікелю. Однак необхідні відповідні технології та наповнювачі.
| Спосіб зварювання | Підходить для C71500 | Примітки |
|---|---|---|
| TIG (GTAW) | Чудово | Переважний метод для тонкостінних труб |
| MIG (GMAW) | Чудово | Підходить для труб з товщиною стінки |
| Металева дуга з покриттям (MMA / SMAW) | Чудово | Підходить для польового ремонту |
| Контактне зварювання (точкове, шовне) | Чудово | Для листового і легкого калібру |
| Пайка | Чудово | Для з’єднань із низьким-тиском і низькою{1}}температурою |
| Пайка | Чудово | Для не-критичних з’єднань |
| Киснево-ацетиленове зварювання | добре | Прийнятно, але не бажано |
| Вугільно-дугове зварювання | Не рекомендується | Може викликати випадання карбіду |
Рекомендовані наповнювачі для C71500
| Присадковий метал | Класифікація AWS | Найкраще для | чому |
|---|---|---|---|
| ЕРНі-7 | AWS A5.14 | Найкращий вибір для морської води | Чудова стійкість до корозії, стійкість до розтріскування, відповідає властивостям C71500 |
| РНі-7 | – | SMAW (стрижневий електрод) | Виїзне зварювання, ремонтні роботи |
| ERCuNi | AWS A5.7 | Загального призначення | Прийнятно для не-критичних програм |
| CuNi70/30 | – | Відповідний наповнювач | Подібний склад до основного металу |
Для труб C71500, які використовуються в морській воді або морському середовищі,використовувати присадковий метал ЕРНі-7. ERCuNi може спричинити гаряче розтріскування в умовах жорсткого обмеження.
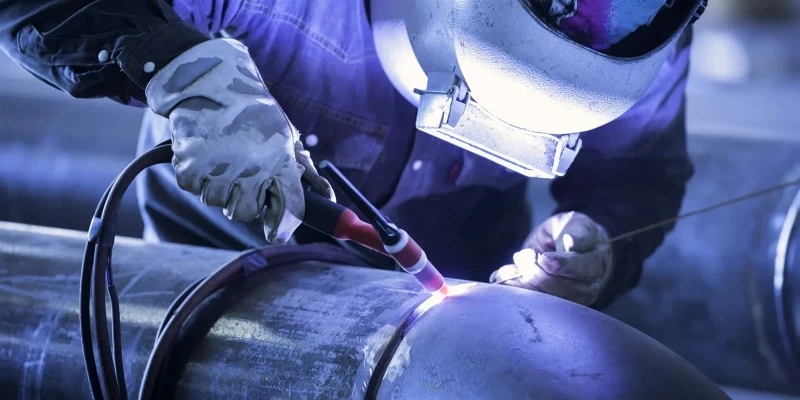
Зварювання TIG (GTAW)
Зварювання TIG є кращим методом для мідно-нікелевих труб C71500, особливо для тонкостінних труб (товщина стінки менше або дорівнює 3 мм).
| Параметр | Рекомендоване налаштування |
|---|---|
| Полярність | DCEN (Негативний електрод постійного струму) |
| Вольфрамовий електрод | 2% торій (червоний) або 2% лантанований (синій), 1,6-2,4 мм |
| Захисний газ | 100% аргон (15-20 л/хв) |
| Зворотна продувка (всередині труби) | 100% аргон (необхідний для кореневого проходу) |
| Присадний метал | ERNi-7 (AWS A5.14) |
| Розігріти | Не потрібно (прийнятна кімнатна температура) |
| Міжпрохідна температура | Максимум 150 градусів (300 градусів F) |
| Підведення тепла | Помірний – уникайте перегріву |
Етапи зварювання TIG:
Очистіть кінці труби до блискучого металу – видаліть все масло, мастило та оксид
Bevel the pipe ends for wall thickness >3 мм (V-канавки, 60-70 градусів включений кут)
Встановіть зворотну продувку аргону всередині труби
Зварюйте прихватками в 3-4 точках по всьому колу
Зварний кореневий прохід із зворотною продувкою, наповнювачем ЕРНі-7
Заливка зварювального шва та кришка проходить без зворотної продувки (все ще потрібне екранування аргоном)
Дати повільно охолонути – не гасити
MIG зварювання (GMAW)
| Параметр | Рекомендоване налаштування |
|---|---|
| Полярність | DCEP (позитивний електрод постійного струму) |
| Захисний газ | 100% аргон або суміш аргон + гелій |
| Режим передачі | Передача спрею (уникайте короткого замикання) |
| Присадний метал | ERNi-7 (AWS A5.14) |
| Розігріти | Не вимагається |
| Міжпрохідна температура | Максимум 150 градусів (300 градусів F) |
SMAW (стрижневе зварювання)
Дугове зварювання металу з покриттям прийнятне для польового ремонту та труб більшого діаметру, де TIG/MIG є недоцільним.
| Параметр | Рекомендоване налаштування |
|---|---|
| Електрод | RNi-7 або ENiCu-7 |
| Полярність | DCEP |
| Розігріти | Не вимагається |
| Міжпрохідна температура | Максимум 150 градусів (300 градусів F) |
Пайка та паяння
Для не-критичних з’єднань із низьким-тиском і низькою{2}}температурою паяння та паяння є чудовими варіантами.
| метод | Наповнювач | Діапазон температур | застосування |
|---|---|---|---|
| Пайка | Припой на основі-срібла (серія BCuP) | 650-815 градусів | Теплообмінники, арматура |
| Пайка | Олов’яний-свинцевий або безсвинцевий-припій | 180-250 градусів | Водопроводи-низького тиску |
Поширені дефекти зварювання та як їх уникнути
| Дефект | причина | Профілактика |
|---|---|---|
| Гарячий крекінг | Неправильний присадний метал (ERCuNi), надмірне обмеження | Використовуйте наповнювач ERNi-7, зменшіть обмеження |
| пористість | Забруднена поверхня, недостатньо захисного газу | Ретельно очистіть трубу, перевірте потік аргону |
| Відсутність зрощення | Низьке нагрівання, неправильна полярність | Збільште підведення тепла, перевірте DCEP для MIG |
| Окислення (корінь) | Відсутність зворотного очищення | Використовуйте зворотну продувку 100% аргоном для кореневого проходу |
| Підріз | Надмірне надходження тепла або швидкість руху | Зменшіть підведення тепла, відрегулюйте швидкість руху |
| Крихкість | Перегрів, повільне охолодження | Контролюйте міжпрохідну температуру, дозволяйте повільне охолодження |
Попередня-підготовка до зварювання
| Крок | Дія |
|---|---|
| 1. Прибирання | Видаліть масло, жир, фарбу та оксиди з місця зварювання (мінімум 50 мм від з’єднання) |
| 2. Знежирення | Використовуйте ацетон або спирт – не використовуйте хлоровані розчинники |
| 3. Скошування | For wall thickness >3 мм, створіть V-канавки з кутом 60-70 градусів |
| 4. Прилад- | Підтримуйте постійний зазор між коренями (типово 1-2 мм) |
| 5. Зварювання прихватками | 3-4 прихватки, розташовані рівномірно, забезпечте правильне вирівнювання |
| 6. Налаштування зворотної продувки | Для кореневого проходу TIG закрийте кінці труб і заповніть 100% аргоном |
Обробка після-зварювання
| Лікування | Коли потрібно | опис |
|---|---|---|
| Відпал для зняття напруги | Для холодногнутої труби C71500 після згинання | 280-500 градусів, витримувати 1 годину на дюйм товщини |
| прибирання | Завжди | Видалення шлаку (SMAW) або окислення (TIG/MIG) |
| Візуальний огляд | Завжди | Перевірте на наявність тріщин, пористості, порізів |
| Не-руйнівний контроль (NDT) | Коли вказано | PT (проникаючий барвник), RT (рентгенографічний) або UT (ультразвуковий) |
Зварюваність C71500 проти C70600
| Власність | C71500 (70/30) | C70600 (90/10) |
|---|---|---|
| Зварюваність | Чудово | Дуже добре |
| Рекомендований наповнювач | ЕРНі-7 | ERCuNi або ERNi-7 |
| Схильність до гарячого розтріскування | Нижче (вищий вміст Ni) | Трохи вище |
| Потрібна зворотна продувка | Так (для root pass) | Так (для root pass) |
| Необхідний попередній нагрів | немає | немає |
| Зняття напруги після зварювання | Не вимагається | Не вимагається |
Застосування-спеціального зварювання
| застосування | Рекомендований процес | Присадковий метал | Особливі міркування |
|---|---|---|---|
| Трубопровід морської води, стандартне обслуговування | TIG або MIG | ЕРНі-7 | Для кореневого проходу потрібна зворотна продувка |
| Морські/військові системи | TIG | ЕРНі-7 | Потрібна повна кваліфікація процедури зварювання |
| Труби теплообмінні (тонкостінні) | TIG (орбітальний) | ЕРНі-7 | Автоматичне зварювання, іноді без наповнювача |
| Польовий ремонт | SMAW (палиця) | РНі-7 | Тримайте електроди сухими |
| High-pressure pipe (>стінка 5 мм) | MIG (розпилення) | ЕРНі-7 | Багато{0}}прохідне, міжпрохідне очищення |
| Низький-тиск, низька{1}}температура | Пайка або пайка | BCuP або олов’яний{0}}свинець | Не для додатків із високим навантаженням |
FAQ
Q1: Який найкращий метод зварювання для мідно-нікелевої труби C71500?
TIG (GTAW) є найкращим методом для труб C71500, особливо для товщини стінки до 3 мм.Для більш товстих стін також відмінно підходить розпилення MIG (GMAW). Для ремонту в польових умовах допускається стрижневе зварювання (SMAW) електродами РНі-7. Усі методи, крім зварювання вугільною дугою, оцінюються як відмінно або добре для C71500.
Q2: Який присадний метал слід використовувати для зварювання C71500 у морській воді?
Використовуйте присадковий метал ERNi-7 (AWS A5.14) для труб C71500 у морській або морській воді.ERNi-7 забезпечує чудову стійкість до корозії та розтріскування. Не використовуйте ERCuNi для критичних зварних швів морською водою – це може спричинити гарячі тріщини під жорстким обмеженням.
Q3: Чи потрібно попередньо нагрівати трубу C71500 перед зварюванням?
Ні, попередній нагрів не потрібен для труби C71500.Кімнатна температура прийнятна для більшості застосувань. Однак підтримуйте температуру між проходами нижче 150 градусів (300 градусів F), щоб уникнути перегріву та крихкості.
Q4: Чи потрібна мені зворотня продувка (аргон всередині труби) під час зварювання C71500?
Так, для зварювання TIG кореневого проходу необхідна зворотна продувка 100% аргоном.Без зворотної продувки внутрішня сторона зварного шва окислиться, утворюючи пористу, слабку кореневу валик. Для зварювання MIG із товщими стінками зворотна продувка може не знадобитися для проходів заповнення та ковпачка.
Q5: Чи можна зварювати C71500 до нержавіючої або вуглецевої сталі?
Так, але з запобіжними заходами.Використовуйте присадковий метал ERNi-7. Для зварювання вуглецевої сталі використовуйте електрод на основі нікелю, щоб контролювати диференціальне розширення. Для проблем гальванічної корозії в морській воді, якщо можливо, використовуйте ізольовані фланці замість прямого зварювання.
Q6: Чому мій C71500 тріснув зварний шов? Що пішло не так?
Швидше за все, ви використовували присадковий метал ERCuNi замість ERNi-7, або у вас була надмірна стриманість.ERCuNi може викликати гарячі тріщини в C71500 у жорстких умовах. Також перевірте: чи належним чином очищена труба? Чи було використано зворотне очищення для кореневого проходу? Чи контролювалася міжпрохідна температура?
Q7: Чи можу я використовувати оксиацетиленове зварювання для труби C71500?
Киснево-ацетиленове зварювання має оцінку «Добре» за C71500, але не рекомендується для критичних застосувань у морській воді.Важче контролювати надходження тепла та уникати окислення. Перевага надається зварюванню TIG або MIG.
Q8: Чи потрібно після зварювання відпалювати C71500 для зняття напруги?
Ні, для труб C71500 не потрібен відпал для зняття напруги після зварювання.Однак, якщо труба була холодно зігнута перед зварюванням, перед зварюванням слід виконати відпал для зняття напруги (280-500 градусів), щоб запобігти розтріскуванню від залишкової напруги.
Q9: Яка максимальна температура між проходами для зварювання C71500?
Максимальна температура між проходами становить 150 градусів (300 градусів F).Перевищення цього може призвести до зростання зерен, зниження корозійної стійкості та крихкості. За потреби дайте трубі охолонути між проходами.
Q10: Чи можу я зварити C71500 до C70600? Який присадний метал?
Так, C71500 і C70600 можна зварювати разом.Для досягнення найкращих результатів використовуйте присадковий метал ERNi-7. Зона зварювання матиме властивості між двома сплавами. Для критичних застосувань перевірте процедуру зварювання перед виробництвом.


